Ligne de séchage de mangue à six chambres — scénario Banfora
Une ligne à six chambres conteneur pour Banfora.
Une ligne de séchage de mangue à six chambres pour une coopérative de la région de Banfora, construite en conversions de conteneurs 20 pieds à 828 kg de frais par chambre. La ligne prend 4 968 kg de mangue fraîche par lot sur un cycle de 14 heures, alimentée par un brûleur à coques d’anacarde de 600 000 kcal/h à environ 77 % de sa puissance nominale.
La région de Banfora produit des mangues exceptionnelles et en perd une grande partie. Dans la région de Banfora, le défi de transformation en comporte cinq, imbriqués : une récolte arrivant plus vite que quiconque ne peut la traiter, une électricité de réseau peu fiable et coûteuse, des acheteurs export exigeant de la régularité, un séchage traditionnel consommant le bois de feu de façon non durable, et quasiment aucune valeur ajoutée pour les producteurs.
 Air soufflé · 65 °C à la claie📍 Scénario BanforaIllustratif
Une ligne complète alimentée aux résidus
- Brûleur à coques d’anacarde de 600 000 kcal/h avec panneau commun PLC
- Générateur d’air chaud — double chambre, trois passes, échange indirect
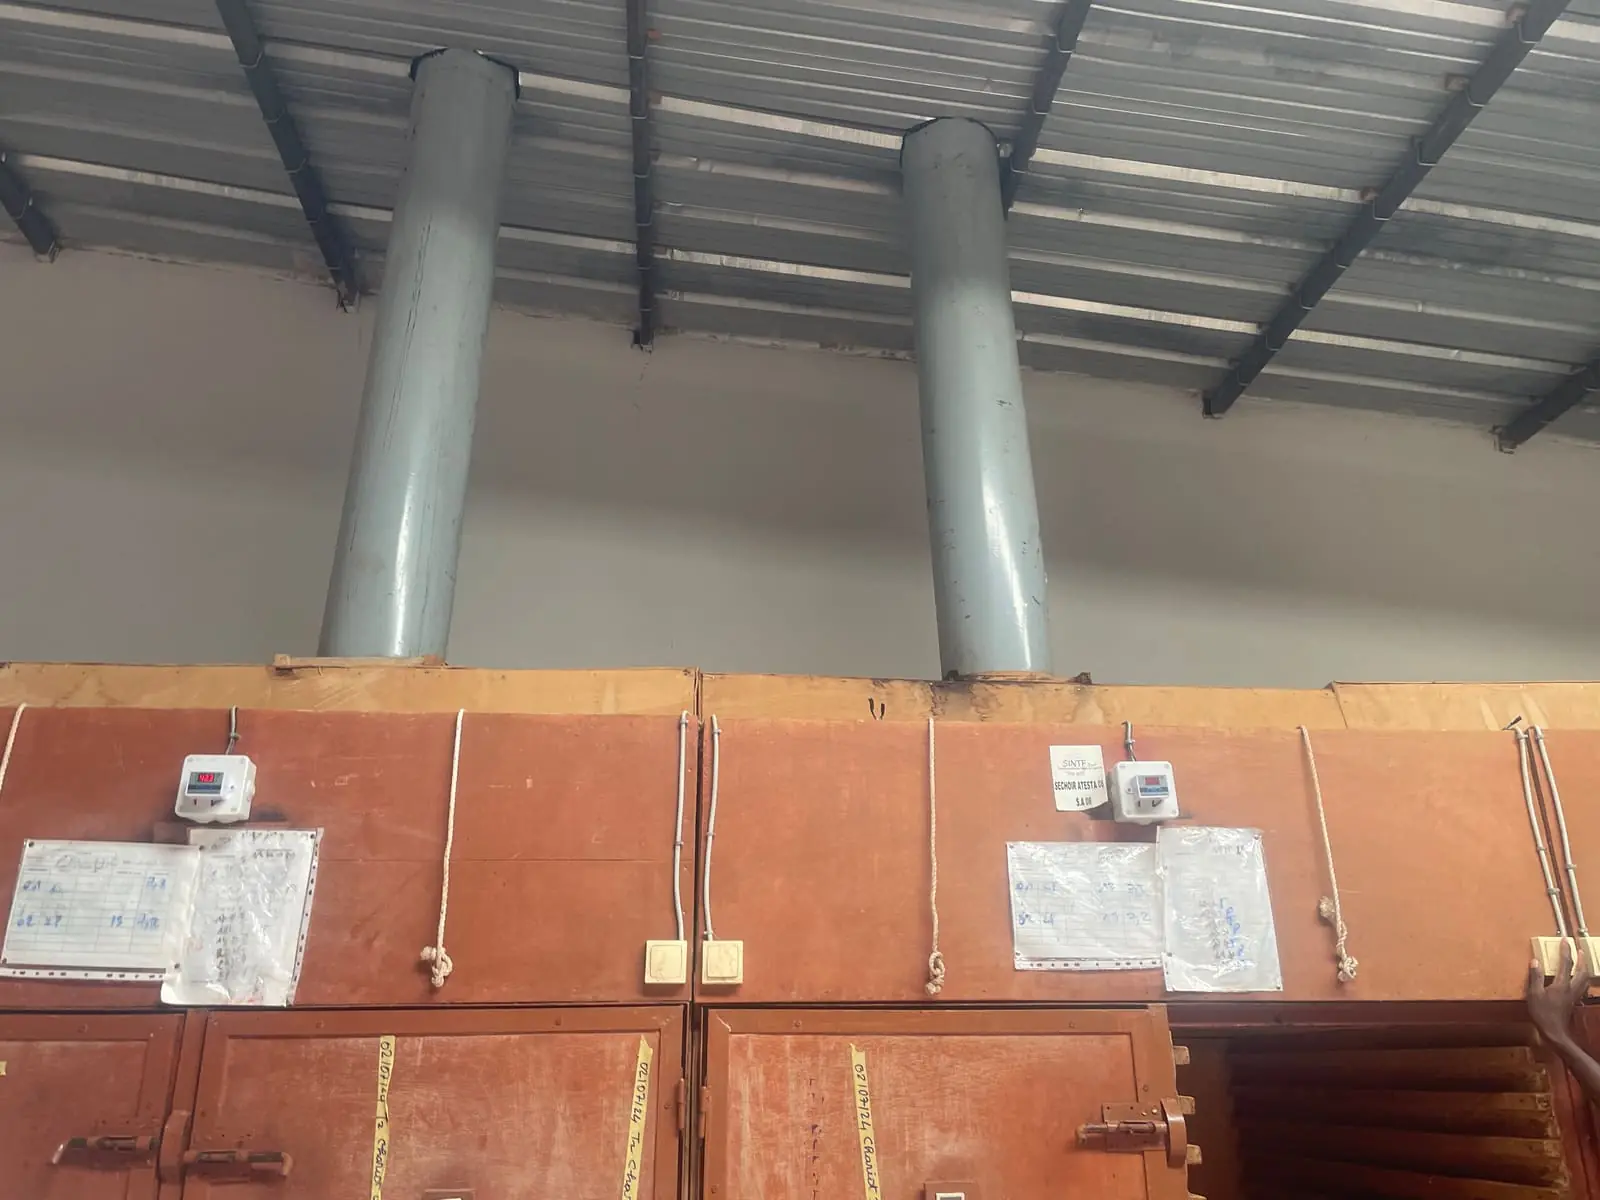
- Six chambres conteneur — conversions 20 pieds, doublées laine de roche, 828 kg de frais par chambre
- Air par chambre — ventilateur de recirculation 5 CV, extraction 1 CV avec registre motorisé
- Gaines — acier 3 mm avec registres de débit, laine de roche 80 mm, filtration MERV-8
- Zones d’hygiène cloisonnées + formation opérateur & maintenance
Résultats projetés (objectifs de conception modélisés)
- Capacité de transformation nettement accrue par rapport aux méthodes manuelles antérieures.
- Humidité constante à 12–14 % avec une rétention de couleur nettement améliorée.
- Réduction significative du coût énergétique de transformation par substitution au combustible-résidu.
- Une qualité produit répondant à la spécification exigée par les acheteurs européens.
- Nouveaux postes permanents créés pour les opérations de transformation.
- Consommation de bois de feu réduite par rapport au séchage traditionnel.
Principes qui guident notre conception
- Les filières de combustible se construisent, elles ne se supposent pas. Un brûleur à coques d’anacarde n’est fiable que dans la mesure de l’approvisionnement en coques, aussi définissons-nous les modalités de collecte avec les transformateurs voisins en même temps que l’équipement.
- La profondeur de la formation détermine les résultats. L’écart entre une ligne bien conduite et une ligne mal conduite tient à la compétence des opérateurs, non à la spécification de l’équipement — la formation fait donc partie de la fourniture.
- La maintenance préventive doit être planifiée, non seulement voulue. Nous remettons des plannings écrits avec des responsabilités nommées, sans quoi elle n’a pas lieu.
- L’adaptation locale est incontournable. Les hypothèses de conception sont confirmées par un relevé de site avant la fabrication.
Ce qu’est ce scénario
Une conception chiffrée que nous sommes prêts à construire, et non un projet livré. GreenMach compte une installation en service — un brûleur à coques d’anacarde de 900 000 kcal/h alimentant une chaudière vapeur chez PCCL, en Gambie — et c’est une application chaudière. Aucune ligne de séchage n’a encore été construite, nulle part.
Tout ce qui suit relève de l’ingénierie : la liste d’équipements, le calcul qui a dimensionné le brûleur, et les quatre conditions de site qui déplaceraient la réponse. Si nous le publions à ce niveau de détail, c’est qu’un acheteur qui compare des fournisseurs mérite de voir le raisonnement, pas une capacité et une photographie.
La ligne, poste par poste
| Poste | Spécification |
|---|---|
| Brûleur | Brûleur à coques d’anacarde 600 000 kcal/h, combustion pyrolytique étagée |
| Générateur d’air chaud | Double chambre, trois passes, échange indirect |
| Centrale de traitement d’air | Ventilateur 10 CV, filtration MERV 8, caisson de mélange |
| Chambres | 6 conversions de conteneurs 20 pieds, doublées laine de roche |
| Ventilateur de recirculation par chambre | 5 CV, 13 000 m³/h, roulements haute température |
| Ventilateur d’extraction par chambre | 1 CV avec registre motorisé |
| Instrumentation par chambre | 2 × PT100, sonde d’humidité, éclairage IP65, contact de porte |
| Chariots | 1 000 × 1 050 × 1 890 mm, 23 niveaux, 46 claies chacun |
| Claies | 900 × 500 × 25 mm, cadre cornière inox 304, fond toile inox 304 |
| Gaines | Acier 3 mm, laine de roche 80 mm à 65 kg/m³, registres à lames opposées min. 400 mm, 83 m² au total |
| Régulation | Automate maître sur brûleur, générateur, 6 zones de chambre, 6 recirculations et 6 extractions |
| Air soufflé aux claies | 65 °C, plafonné par verrouillage automate au niveau de la claie |
Comment le brûleur a été dimensionné
C’est la section qui mérite d’être lue, parce que c’est celle que la plupart des fournisseurs remplacent par un tableau de capacités. La puissance ne se choisit pas dans une gamme : elle se déduit de l’eau qui doit sortir du fruit.
| Étape | Valeur |
|---|---|
| Lot de ligne | 6 × 828 kg = 4 968 kg de mangue fraîche |
| Production séchée | 496,8 kg à un rendement de 10 pour 1 sur fruit entier |
| Eau à évacuer | 4 968 − 496,8 = 4 471 kg par lot |
| Débit d’évaporation | 4 471 kg ÷ 14 h = 319 kg/h |
| Charge d’évaporation | 205,8 kW |
| Pertes d’enveloppe | 9 kW |
| Chaleur utile | 214,8 kW |
| Rendement global retenu | 0,40 combustible/évaporation |
| Apport combustible nécessaire | 214,8 ÷ 0,40 = 537 kW, soit environ 462 000 kcal/h |
| Brûleur retenu | 600 000 kcal/h — environ 77 % de la puissance nominale |
Ce 0,40 est la chaîne complète des pertes, et non le rendement de combustion. En toutes lettres : combustion 0,85 × générateur d’air chaud 0,78 × gaines 0,95 × enveloppe 0,97 × extraction 0,68. Ces cinq facteurs donnent 0,415 ; le dimensionnement retient 0,40, la valeur la plus prudente, et c’est le diviseur ci-dessus. Les deux sont indiqués pour que le calcul se vérifie au lieu de se croire.
L’écart entre 462 000 et 600 000 kcal/h est voulu, et ce n’est pas du remplissage. Un brûleur calé exactement sur la puissance calculée n’a plus rien pour du fruit rentré mouillé après la pluie, pour une matinée fraîche en début de campagne, ou pour un lot de coques mal stocké. À Banfora ce sont des conditions ordinaires, pas des exceptions, et une ligne qui cale sur la première perd la journée.
La chambre
Chaque chambre est un conteneur 20 pieds converti plutôt qu’une salle construite sur mesure. Le conteneur apporte une coque rigide, étanche et transportable, et fige l’emprise : c’est ce qui fixe les 828 kg — huit chariots, deux de front sur quatre de profondeur, et pas davantage.
Le plancher d’origine en contreplaqué marine est intégralement déposé. Ce n’est pas une question de finition. Le platelage de conteneur est un contreplaqué de bois tropical traité aux pesticides, et ce n’est pas une surface acceptable sous un air recyclé à 65 °C dans une chambre qui traite de l’alimentaire. Il est remplacé par une tôle d’usure inox 304 de 1,5 mm, soudée en continu et raccordée aux parois par un congé, de sorte qu’aucun joint ne retient produit ni eau de lavage.
Parois, fond et panneaux de porte sont en sandwich laine de roche 50 mm à 100 kg/m³ lamellaire ; plafond et sol en 80 mm. L’ensemble est incombustible A1 selon EN 13501-1 — le classement compte, parce que la chambre voisine un brûleur à combustible solide, et qu’un panneau qui alimente un incendie ne présente pas le même risque qu’un panneau qui se contente de céder.
Des déflecteurs d’étanchéité ferment les jeux entre les chariots et les parois. Sans eux, l’air prend le chemin libre autour de la charge au lieu de la traverser, et le résultat n’est pas un séchage plus lent mais un séchage inégal : les claies de rive terminent quand le cœur du chariot est encore humide, et le lot se juge sur sa pire claie.
Claies, chariots et chargement
| Paramètre | Valeur |
|---|---|
| Claie | 900 × 500 × 25 mm, cadre et fond toile en inox 304 |
| Pas des claies | 70 mm, soit 45 mm de passage d’air libre par niveau |
| Niveaux par chariot | 23 |
| Claies par chariot | 46 |
| Surface de claies par chariot | 20,7 m² |
| Chariots par chambre | 8 — deux de front, quatre de profondeur |
| Claies par chambre | 368, soit 165,6 m² de surface |
| Densité de chargement mangue | 5 kg de frais par m² de claie |
| Capacité de chambre | 828 kg de frais par lot |
| Total ligne | 48 chariots, 2 208 claies, 993,6 m², 4 968 kg de frais |
Ce que nous devrions confirmer sur site
Quatre hypothèses portent la conception, et toutes les quatre se vérifient avant fabrication plutôt qu’après mise en service. Les nommer n’est pas une précaution de langage : c’est ce qui sépare un devis d’une estimation.
- Densité de chargement de la mangue. Les 5 kg/m² sont provisoires et en cours de vérification. Variété, maturité à la réception et épaisseur de tranche la déplacent, et elle commande directement le nombre de chambres.
- Ambiance de conception. 35 °C est l’hypothèse pour la campagne de séchage à Banfora. Un site plus humide ou plus frais change la charge d’évaporation davantage que la seule température ne le laisse penser.
- Réseau électrique. L’alimentation est sujette à coupures. Ce que cela implique pour la stratégie de régulation, et si la ligne doit survivre à une coupure en cours de cycle sans perdre un lot, se décide avant la construction de l’armoire.
- Approvisionnement en coques. Un brûleur à coques ne vaut que ce que vaut la coque qui lui parvient. Les accords de collecte avec les transformateurs voisins sont étudiés en même temps que l’équipement, jamais supposés.
Objectifs de conception modélisés, non des résultats mesurés
Les chiffres ci-dessus sont des objectifs de conception modélisés pour cette configuration, non des résultats mesurés — nous n’avons pas encore construit cette ligne. Ils sont confirmés par un relevé de site et un échantillon réel de combustible avant la fabrication.
Questions fréquentes
Pourquoi des conversions de conteneurs plutôt que des salles construites ?
Parce que la coque existe déjà, qu’elle est rigide, étanche et transportable complète. La contrepartie est une emprise figée : une chambre 20 pieds tient 8 chariots, donc 828 kg, là où une salle à panneaux se dimensionne librement. Un site coopératif au génie civil limité trouve généralement l’échange avantageux.
Pourquoi le brûleur est-il plus puissant que la puissance calculée ?
Le calcul donne environ 462 000 kcal/h et la sélection est de 600 000, soit près de 77 % de la puissance nominale. Cette marge couvre le fruit rentré mouillé, les matinées fraîches de début de campagne et le combustible humide. Ces trois cas sont ordinaires à Banfora, et une ligne sans marge cale sur le premier.
Que devient le plancher du conteneur ?
Il est déposé. Le platelage en contreplaqué marine est du bois tropical traité aux pesticides, inacceptable sous un air recyclé à 65 °C dans une chambre alimentaire. Il est remplacé par une tôle d’usure inox 304 de 1,5 mm, soudée en continu et raccordée aux parois par un congé, sans joint retenant produit ni eau.
Cette ligne peut-elle sécher autre chose que de la mangue ?
Oui, et elle le devrait. Une campagne mangue dans les Cascades dure une centaine de jours. Les mêmes chambres prennent tomate, oignon, piment ou poisson hors saison, sur leurs propres recettes, partout entre 40 et 100 °C — sous réserve d’un nettoyage humide complet entre produits, qui prend un poste et non une heure.
Vous planifiez une ligne de transformation de la mangue ?
Nous définirons une configuration selon votre volume de récolte, votre approvisionnement en combustible et vos marchés cibles.
Démarrer la conversation